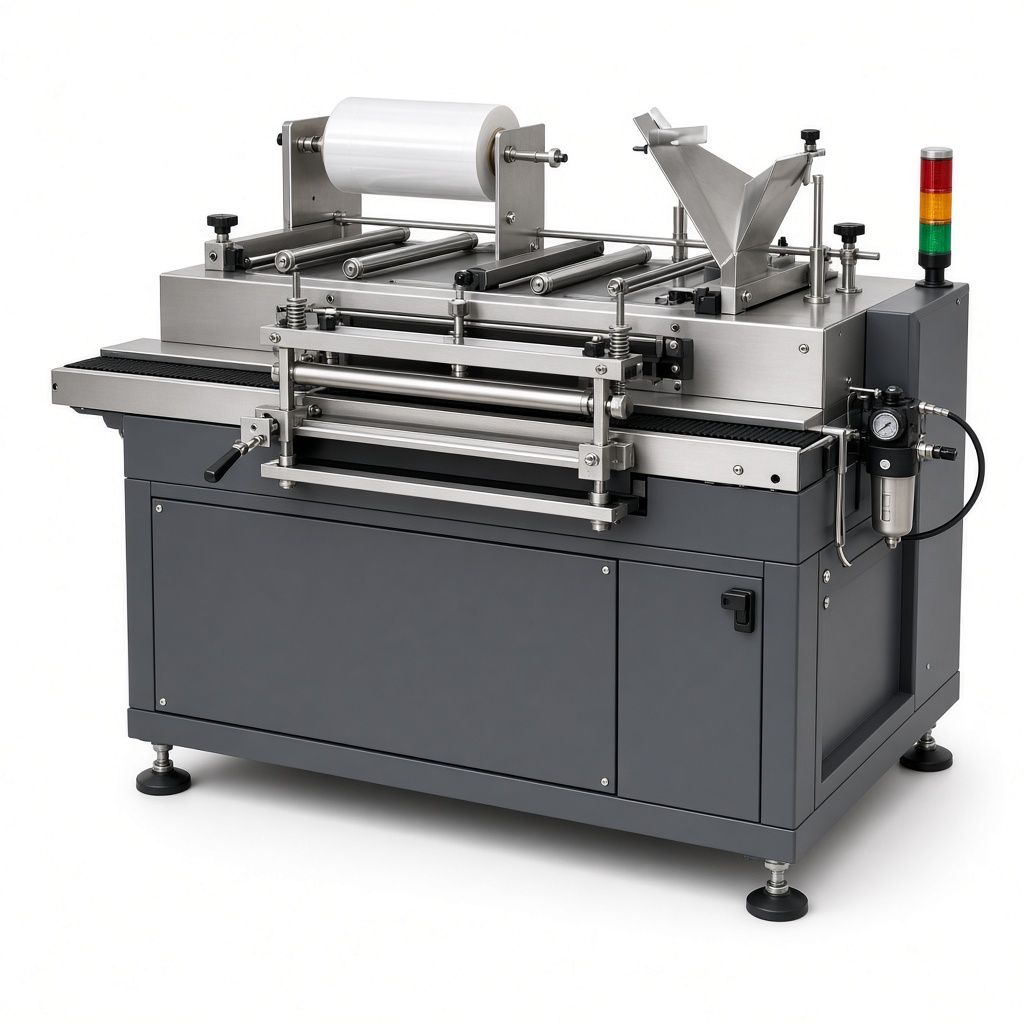
旋盖机扭矩不稳,瓶口椭圆和夹瓶力都会造成
旋盖扭矩上下波动时,瓶口椭圆会让螺纹啮合忽紧忽松,夹瓶力不足又会让瓶身打滑。圆瓶试机和夹持痕迹可以把两条原因分开。
灌装阀滴漏,阀芯密封和回吸真空要分开看
灌装阀停机后仍往下滴时,阀芯密封渗漏和回吸真空不足都会在嘴口积液。连续渗出和断流后落下一滴,对应两条不同的路径。
行位油缸速度不稳,顺序阀和节流要分开查
顺序阀决定油路何时打开,节流决定打开以后走多快。速度一顿一顿时查顺序阀,连续忽快忽慢时查节流,两者的压力表现并不相同。
顶出平衡不好,制品会在顶出时翘曲
顶出杆长短不一或一侧包紧更重时,制品还软就会被掰弯,翘曲在顶出瞬间留下。出模时是平的、放凉以后才弯,则不是顶出不平衡。
模具型腔锈蚀,停机时水路冷凝是常见原因
停机后水路残水不再流动,模具降温时管壁和型腔会凝水生锈。锈若只在停机后出现,就要和漏水、气体腐蚀、指纹锈分开看。
干燥不足的尼龙在喷嘴处拉丝并带气泡
尼龙含水时熔体粘度下降,喷嘴处会拉丝,水分汽化又在料里形成气泡。两种现象同时出现才是没烘干;只拉丝或只气泡,原因各自不同。
色粉结团,预混时间和螺杆剪切不够会留下色点
色点是没有打碎的色粉团。预混时间不够时粉里就能看到团,剪切不够时粉已经匀了、制品里仍有点,两种色点的来处不同。
发泡制品缩泡,发泡剂分解温度和模具排气有关
缩泡是泡孔形成以后又塌掉,制品变小。发泡剂没在熔体还能撑住的温度里分解,或气体从排气跑掉,都会塌,塌的范围并不相同。
吸塑模透气孔堵塞,局部拉不贴模
透气孔堵住以后,局部没有压差,片材贴不到型腔。只有这一块拉不贴,其余细节仍然清晰时,就不是片材没有热透,也不是真空整体不够。
平板硫化机温度不均,同一模产品熟度不一致
平板温度不均时,同一模里靠近冷区的制品熟度低,靠近热区的制品已经硫化到位。熟度差异若跟着热板位置走,就不是胶料本身不一致。
硫化时间不够,制品撕裂强度会偏低
撕裂强度随交联完善而提高,硫化时间不够时网络没有形成,强度就低。延长时间后强度上升还是下降,能把欠硫和过硫分开。
橡胶密炼机排胶温度失控,转子冷却和填充系数都要看
排胶温度由生热和散热的差决定。转子冷却带不走热,或填充系数过高使生热过大,都会超温,功率曲线和水温变化并不相同。