轴承热装温度过高,硬度、尺寸和游隙都会变
热装温度超过制造厂允许的范围后,套圈硬度会退,冷却后的内孔尺寸可能回不去,游隙和预填油脂也会一起离开原来的状态。
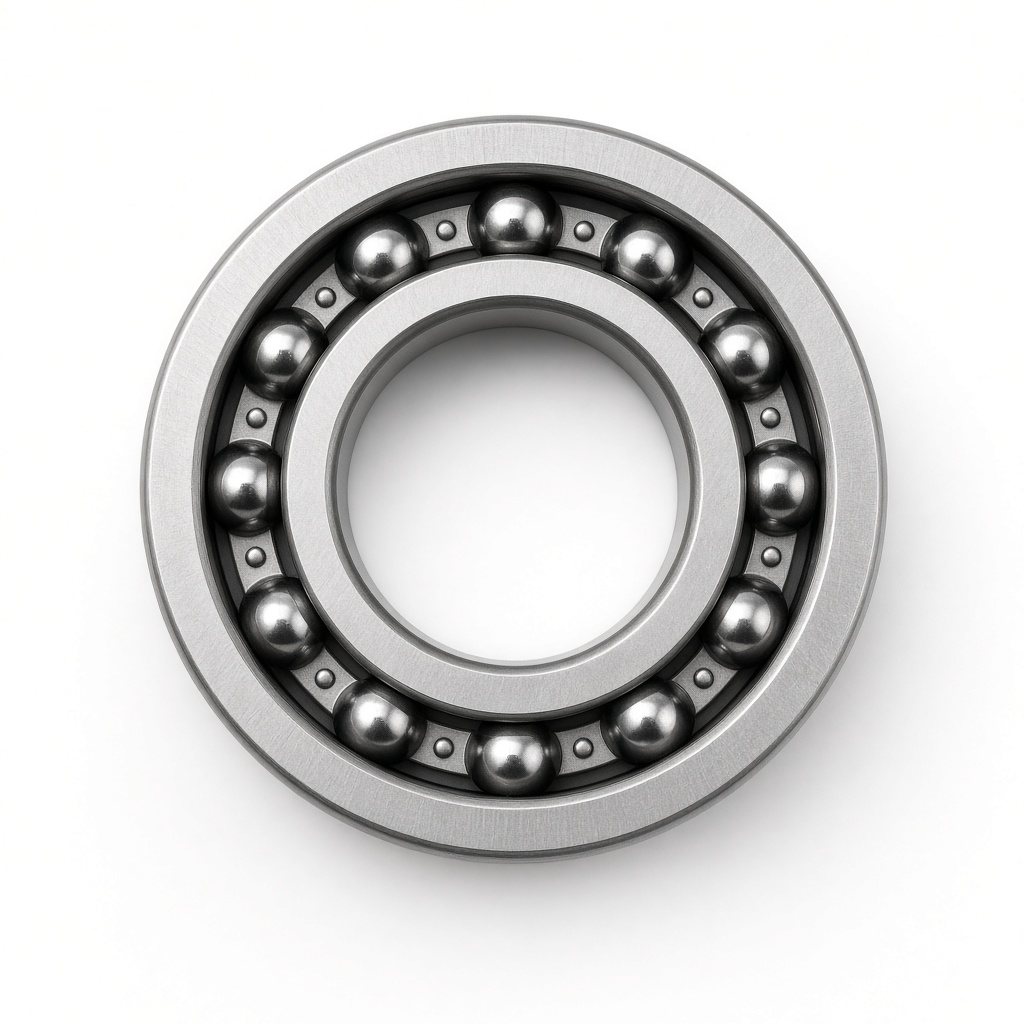
滚动轴承热装是把内圈加热胀大,套到轴上,冷却后形成过盈。加热温度要刚好让内圈胀到能顺利通过轴肩。温度再往上加,套装虽然更容易,但滚道硬度、套圈尺寸和游隙都会离开原来的状态。这三件事可以同时发生,也可以只出现其中一件,取决于热到什么程度、轴承里有没有脂和塑料保持架。
轴承钢的硬度来自热处理最后的回火。加热温度接近甚至超过原来的回火范围时,硬度会退下来,滚道更容易出现压痕和过早疲劳。温度控制在制造厂允许的热装范围内,硬度不会有可察觉的变化。超过这个范围,尤其是内圈已经变色,就不能只检查能不能套进去。
硬度和尺寸回不去
轻微超过允许温度时,外观可能还正常,硬度已经开始下降,装到轴上当时感觉不到。运行后滚道出现不该这么早出现的压痕,磨损也快。严重过热时,套圈呈稻草黄或蓝紫色,说明温度已经高到使表面变色。变色的轴承不应再装,即使冷却后尺寸似乎还能用。
内圈在加热时不只要弹性胀大。温度过高会使加工留下的残余应力释放,冷却后内孔不再回到原来的直径,圆度也会变差。过盈量是按冷态孔径和轴径算的。孔径永久变大,实际过盈就变小,轴承在轴上可能转动。孔径局部变形,过盈不均匀,滚道被撑歪,游隙跟着局部变小。
用火焰直接烧内圈,温度极不均匀,靠近火焰的一侧先变色、先变形,对面还没胀开。这样套上的轴承冷却后内圈变形,滚动体受力一边重一边轻。感应加热或油浴是为了整圈温度一致。出现局部变色,尺寸和硬度都已经在局部改变,不是稍微热了一点。
轴本身若被一起烤得很热,轴的表面也会受伤,冷却后轴径可能变大或弯曲。轴承内孔即使没有永久变形,配上变形的轴,过盈和游隙都不对。热装温度过高的后果要同时检查轴和内圈。不能只换轴承,轴仍带着过热后的尺寸装回去。
游隙和润滑脂一起变
内圈冷却抱紧轴以后,滚道被撑大,径向游隙变小,这是正常过盈造成的,选型时已经考虑。过热使内圈材料本身改变了尺寸,或过盈因为孔径变形而局部过大,游隙会比设计更小,运转时发热,甚至预紧抱死。装好后的游隙若比同样过盈下应有的更紧,就要怀疑套圈已经不是原来的尺寸。
带密封和预填油脂的轴承被整体加热时,油脂先于套圈出问题。油脂变稀流出,冷却后滚道上只剩干涸的残留,游隙里没有油膜,运转温度立刻升高。塑料保持架会变形、卡住滚动体。套圈硬度即使还在,脂和保持架也已经坏了。需要热装时,应使用允许加热的开式轴承,脂在装好以后另加。
油浴温度失控时,油的品质变差,轴承取出时表面附着变质油,装好后和润滑脂混在一起,游隙处的润滑变稀。这和套圈硬度下降不是同一件事,但来自同一次超温。油浴必须能限制温度。油已经冒烟才把轴承捞出来,温度就已经远高于正常热装。
外圈一般不靠热装来装配。若把整套轴承放进高温,外圈滚道的硬度和尺寸同样会变,外圈和座孔的配合也会因为残余应力释放而改变。只计划加热内圈时,应把外圈和密封隔离开。整套过热后,外圈配合也要重新测量,不能假设只有内圈变了。
冷却时用冷水浇内圈,表面突然收缩,内部还是热的,会留下额外变形,游隙不均匀。应当套上轴之后在空气中自然降温。热装温度已经过高,再激冷,尺寸和硬度的变化更不规则。装好后转动发紧、某个角度特别沉,要考虑变形,而不是再用力敲击把轴承砸到位。
热装以后出现早期压痕,查硬度和是否变色。在轴上打滑或配合变松,查内孔是否永久变大。运转发热、游隙过小,查过盈是否均匀、预填脂是否还在。三项都指向同一次加热超过了制造厂允许的温度。在允许温度之内套不进去,应检查轴径和内孔的测量,而不是继续把温度往上加。