注塑模具冷却不均匀时,缩水和翘曲是怎么来的
从水路、钢料和排气三方面,解释同一副模具为什么一边合格、一边变形。
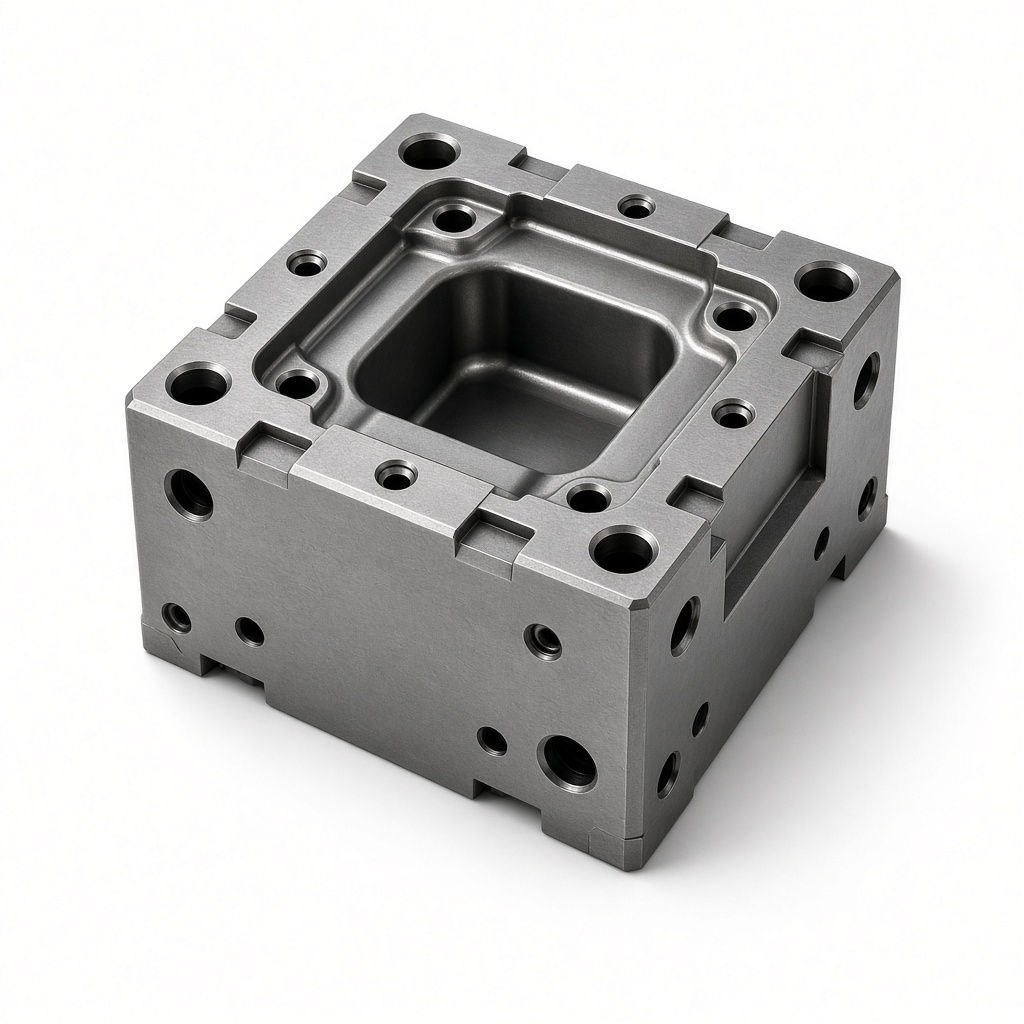
模具问题在车间里经常被说成“这套模今天状态不好”。状态不好通常不是一句运气,而是冷却、排气和钢料导热没有按零件形状布置。塑料在型腔里先接触模具的地方先凝固,后冷却的区域还在收缩。收缩差一旦超过材料能承受的范围,就会留下缩水、缩痕或翘曲。
水路要跟着肉厚走,而不是跟着加工方便走
钻直孔最省事,所以很多模具的水路是几条平行长孔。零件如果存在局部厚筋、螺丝柱和拐角,这些位置离水路远,冷却最慢。熔体在这里后收缩,表面就被周围已经定型的薄壁拉出凹痕。把水路改到厚壁附近,或使用隔水片、喷泉式水路,比单纯延长保压时间更有效。保压只能在浇口冻结前补料,浇口一旦冻住,再长的保压也到不了远端。
水路直径并不是越粗越好。流速太低时,靠近管壁的水几乎不换,热交换变差。要保证紊流,弯头和变径不能太多。进出水温差大,说明水路偏长或流量不够,模具左右型腔的温度就会不一致,两穴产品尺寸对不上。
钢料和表面处理会改变冷却速度
普通模具钢导热有限,高导热铍铜常被镶在难以钻孔的位置,用来把热量导出。镶件如果和本体接触不良,中间有空气隙,导热效果会大打折扣。配合面要贴实,必要时使用导热膏,并确认镶件有独立水路,而不是只靠接触传热。
型腔表面抛光等级也会影响脱模和表观。高光面冷却不均时,缩痕更显眼。皮纹面能掩盖轻微缩痕,但掩盖不了翘曲。翘曲要靠冷却平衡和纤维取向控制,不能靠皮纹解决。含玻纤的材料沿流动方向收缩小、垂直方向收缩大,浇口位置会决定翘曲方向。改浇口往往比加厚筋更管用。
排气不畅会被误判成冷却问题
困气的位置温度局部升高,烧焦、缺料和光泽不均会同时出现。这些痕迹如果总在最后充填的角落,应先查分型面排气槽是否被油污堵死,镶件配合间隙是否在试模后被夹死。排气槽深度必须按塑料流动性来,太深会跑飞边,太浅等于没有。
热流道模具还要看嘴尖温度。嘴尖过热,浇口附近光泽发亮并伴有拉丝;嘴尖过冷,浇口冷料进入型腔,表面有雾斑。这和型腔冷却不足不是同一件事,仪表上却可能都显示“温度正常”,因为测点不在嘴尖。
试模时要留下能复现的记录
每次改水路、改钢料或改浇口,都记下模温、料温、射胶时间、保压和产品重量。只凭手感说“今天好一点”,下次换班就无法恢复。测量不要只量长度,翘曲要用平台和塞尺看悬空,缩水要在筋条正反面同一位置对比。
模具交付前做一次水路通水试验,确认没有串水、死角和进出口接反。接反以后水仍然在流,操作工很难发现,型腔温度分布却整个反了。把进出口做明显标记,能避免很多重复出现的尺寸投诉。