送丝不稳造成焊缝粗细不均,导电嘴磨损和压紧轮打滑
导电嘴内孔磨大后导电点来回跳,弧长跟着变,焊缝就一粗一细。压紧轮打滑时,焊丝是一顿一顿被送出来的。
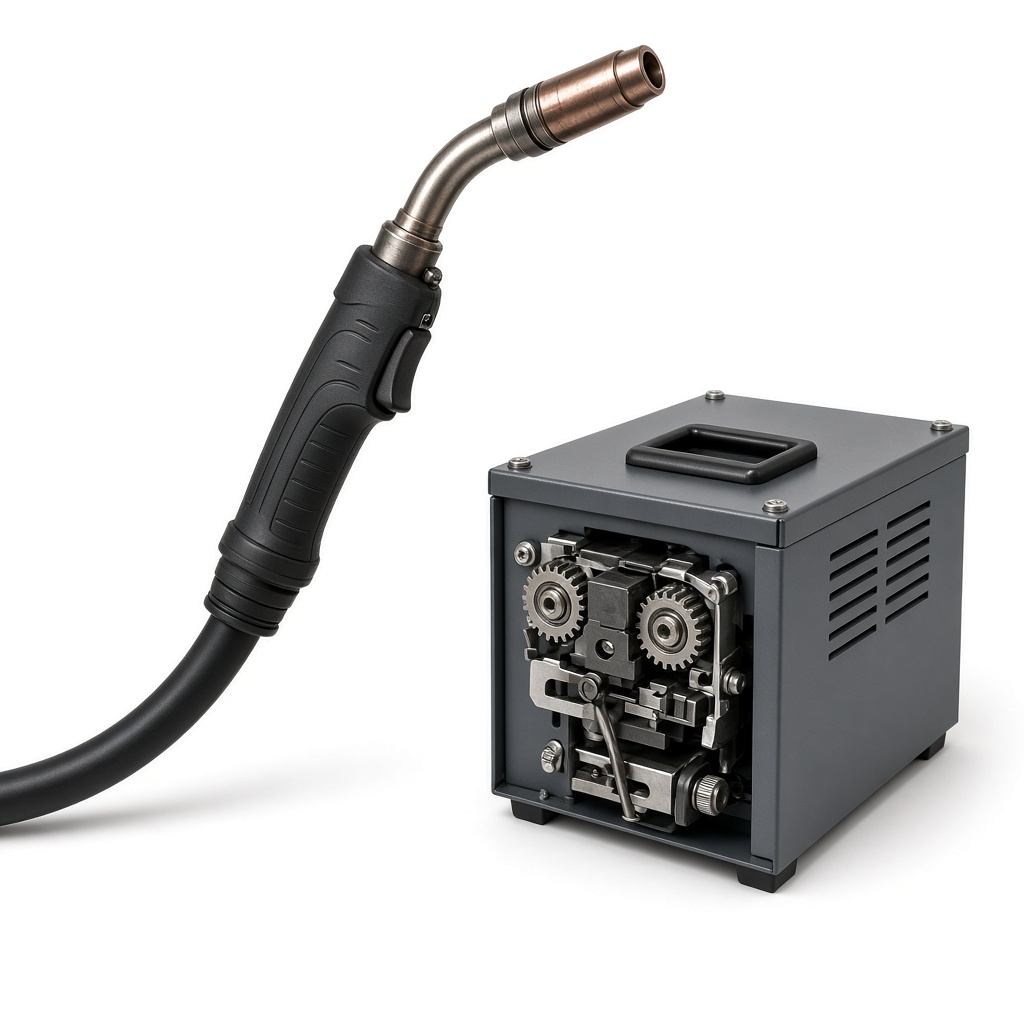
焊缝一段粗一段细,往往是送丝速度没有稳住,弧长跟着起伏。导电嘴内孔磨大以后,焊丝和孔壁的接触点来回跳,电弧电压波动,熔宽就变。压紧轮打滑时,焊丝不是连续送出,而是顿一下、冲一截。两种不稳都出现在同一条焊缝上,但一个是电接触在跳,一个是机械送进在跳。先看送丝轮是匀速转,还是焊丝在槽里打滑。
弧长变长时焊缝变宽变平,弧长短时焊缝变窄变高,严重时焊丝戳进熔池再弹开。这种起伏若和送丝轮的转动同步,原因在轮或线盘。送丝轮转得很稳,焊缝仍然一粗一细,电流和电压在跳,原因多半在导电嘴或嘴之后的路径。轮子稳不稳,是这两条路的分界,不必先更换整根焊枪电缆。
导电嘴孔径磨大,导电点来回跳
导电嘴的孔径只比焊丝大很少一点,接触点才能稳定。孔磨大以后,焊丝在孔里晃,导电位置一时在孔口、一时在孔的深处,伸出长度跟着变,弧长就变。焊缝的粗细没有固定节距,而是随机的。换一只孔径匹配的新嘴,送丝轮完全不动,焊缝立刻均匀,就可以确认是嘴而不是压紧力。继续用大孔的嘴,把电压调低,只能让平均弧长短一点,跳动还在。
嘴孔里粘上飞溅时,焊丝间歇地卡住再冲出,效果和孔磨大类似,但发生得更突然,有时把焊丝回烧粘在嘴上。清理或更换以后恢复。孔是圆而光滑地变大,还是被飞溅堵出一条缝,磨损和堵塞不是同一种寿命。只加大压紧轮的力量去顶一个堵了的嘴,会在轮子处把丝压扁,送丝更不稳。
压紧轮打滑,焊丝一顿一顿送出
压紧力不够、轮槽磨损变光,或槽形和焊丝不匹配,焊丝就会在槽里打滑。实心焊丝一般用三角形槽,药芯焊丝常用滚花槽,用错了会打滑或把丝咬坏。打滑时能看见轮在转、丝却停一下再窜。焊缝的粗细对应每一次打滑,节距不一定规则。把压紧力加到不打滑又不把丝压变形,槽若已经磨光就要换轮。只加力不换已经磨光的槽,丝的表面会被搓出痕,导电嘴跟着加速磨损。
导丝管堵塞时,轮子要费更大的劲才能把丝推过去,阻力一大就打滑,严重时丝在轮子出口盘成一团。这种打滑伴随送丝电机电流变大或声音发闷。导电嘴引起的弧长跳动不会让电机变吃力,也不会在轮子旁堆丝。电机吃力并且轮子旁堆丝,先疏通导丝管和检查弯曲半径,而不是先换导电嘴。嘴和导丝管可以同时坏,但堆丝只会出现在机械阻力这一边。
线盘缠绕松动或焊丝有硬弯,送丝会按线盘转一圈的节拍顿一下。焊缝粗细的间距和线盘周长对应,导电嘴和压紧轮都是好的。把这段硬弯剪掉或重新整理线盘,节拍消失。没有这个节拍、起伏是随机的,就不要去翻线盘。节距能和某个转动件对上,是查找机械问题最快的办法。
导电嘴松动、没有拧紧时,接触电阻变化,弧长也会跳,孔本身可能还没有磨大。用手晃嘴能感觉到间隙。拧紧以后焊缝变匀,就不必更换。孔已经磨大时,拧紧螺纹也稳定不了孔内的接触点。先分清是嘴座的螺纹松,还是孔和焊丝的间隙大。两个都松,会把电接触的跳动放大。
电压和送丝速度的匹配若整体偏了,焊缝会整体过宽或整体过窄,但沿长度方向是均匀的。粗细不均是沿长度的波动,不是平均值不对。把电压调到看起来平均还行,波动仍在,说明没有碰到嘴或送丝轮。均匀地偏和沿程波动要分开调。前者动电压或送丝速度的设定,后者动接触和摩擦。
送丝轮转得稳而弧长在跳,先换孔径合适的导电嘴,并确认嘴已经拧紧。轮在转而丝在打滑,先看槽形、压紧力和导丝管有没有堵。起伏的间距和线盘一圈对得上,先查焊丝硬弯。整条焊缝只是均匀地偏宽或偏窄,再去调电压和送丝速度。波动和平均值不要用同一个旋钮去修。